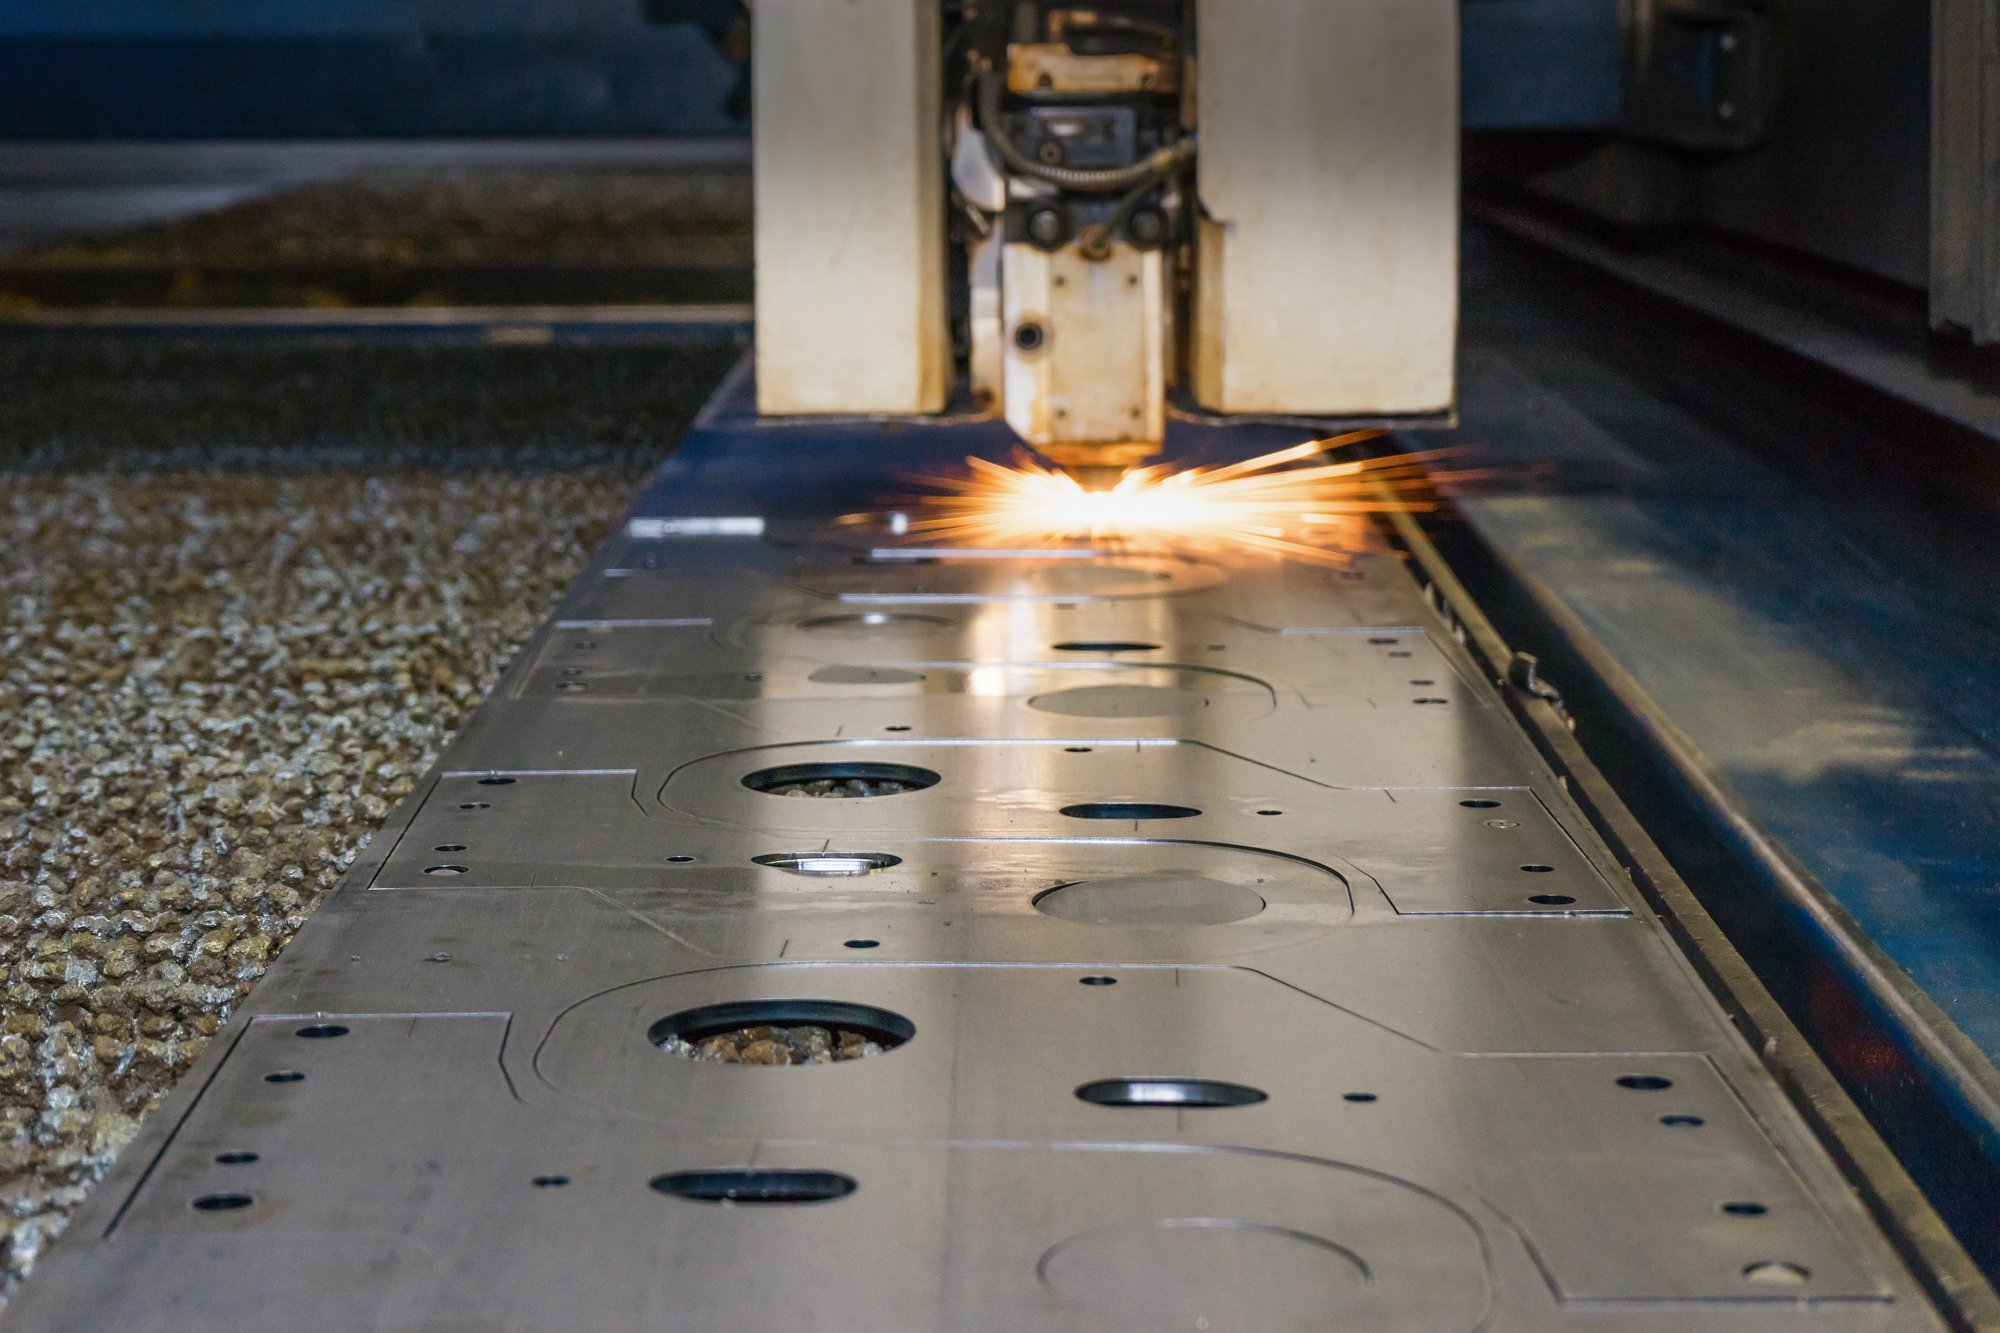
| 23.04.2025 Резка нержавеющей стали в Москве
Когда резка нержавеющей стали в Москве идёт не по плану, страдает не только металл. Горит срок, мажется репутация, улетает в трубу коммерческое предложение, над которым бились две недели. И всё из-за одного «почти подходящего» подрядчика. Нержавейка — не прощает посредственности. Особенно если вы работаете в сфере инженерных сетей: вентиляция, электрика, пожарные конструкции. Здесь кромка должна быть чистая, отверстия — под чертёж, а лист — без перегрева. Любое отклонение, и на объекте начинается карнавал из болгарки, сварки и дополнительных часов. Выбор подрядчика — это не про «кто дешевле». Это про то, кто не сорвёт ваш проект. Кто вырежет точно, в срок, по КД и без «доработаем на месте». Ошибка в выборе стоит дороже, чем может показаться на старте. Дороже, чем сам металл. Разложим всё по полочкам: — где и как чаще всего теряются деньги и время, — чем лазер выигрывает у ручной и гидроабразивной резки нержавеющей стали, — какие ошибки допускают даже опытные специалисты, — и по каким признакам отличить надёжного подрядчика от «мастера на коленке». Потому что, если уж пилить нержавейку — то с умом. А если выигрывать тендер — то с тем, кто понимает, что «сдать объект без подгонки» — это не опция, а требование рынка. Где скрываются риски при резке нержавейкиРезать нержавейку — это не просто «прожечь контур». Это всегда про точность, термостабильность и соблюдение допусков. Особенно в инженерных системах, где каждая деталь — часть конструкции, а не декор. И вот тут начинаются нюансы, которые превращаются в большие проблемы, если подрядчик работает «на глазок».
Для начала — технология резки. На первый взгляд всё просто: есть лазерная, плазменная и гидроабразивная резка нержавейки. Но на практике — выбор критичен.
Когда выбирают не ту технологию, это проявляется не сразу. Всё красиво на этапе отгрузки. А потом — монтаж. И начинается: — кромка не лезет в посадку, — один лист перегрели, другой — повело, — от вибрации срываются слабые швы, — заусенцы мешают герметично сесть фланцу, — не стыкуется с остальной частью системы. А теперь вопрос — сколько стоит переделка на этапе монтажа? Упущенный срок, сломанный ритм, переделка КД, выезд с болгаркой на объект? Иногда — стоимость всей заявки. Ещё один подводный камень — ошибки в допусках. Да, «ну там ±1 мм, не критично» — это не про инженерку. Если фланец встал криво, значит, потом всё пойдёт цепной реакцией. Особенно если речь про изделия из нержавейки 2–3 мм, где перегрев и смещение заметны даже на глаз. А бывает, что и КД на входе есть, и лазер вроде как есть, но подрядчик не синхронизирует техпроцесс. Итог — отверстия «почти» совпадают, лист «почти» подходит, а заказчик потом думает, где он просчитался. Вывод один: не каждая технология и не каждый подрядчик подходит для задач, где нужна точность, геометрия и стабильное качество. А значит, и риски в цене, сроках и монтаже — спрятаны именно здесь. Как избежать потерь: на что смотреть при выборе подрядчикаКаждый раз, когда заказчик выбирает подрядчика только по цене за метр, где-то в мире инженер-сметчик грустно выдыхает. Почему? Потому что резка нержавеющей стали — это не просто «порезать лист». Это весь цикл: от анализа чертежа до упаковки готовых деталей. И если подрядчик не берёт на себя ответственность за результат — её возьмёте вы. В виде просрочки, возвратов и пересогласований.
Первое, на что стоит обратить внимание — оборудование. Если на площадке стоит станок лазерной резки нержавеющей стали с ЧПУ, это уже не просто гаражная порезка. Это точность до ±0,05 мм, повторяемость на серии, аккуратная кромка без термодеформаций. Плюс — возможность интеграции с CAD/CAM, что убирает «человеческий фактор» при передаче КД. Второе — структура коммерческого предложения. Оно должно быть не на уровне "100 рублей за метр". В нормальном КП вы увидите: — тип и мощность станка, — стоимость в зависимости от толщины и контура, — этапы работ (резка, фаска, гибка, зачистка, контроль), — упаковку, маркировку, логистику. Хороший подрядчик считает не только резку, но и путь детали до вас. Третье — подход. Есть подрядчики, которые «режут». А есть те, кто думает. Пример: вы присылаете чертёж — подрядчик видит, что можно сократить отходы, сэкономить на погонных метрах, объединить вылеты. Он не молчит. Он говорит. Потому что думает не о метре, а о результате. Вот короткая шпаргалка, как понять, с кем вы имеете дело:
Подрядчик без оборудования и понимания процесса — это скрытые убытки, даже если цена кажется ниже. Кейсы: как экономят (или теряют) на неправильной резкеРынок хорошо помнит успехи. Но ошибки — ещё лучше. Ниже — три кейса, каждый из которых стал настоящим уроком. Потому что резка нержавейки — это не только про металл, но и про ответственность за каждую деталь.
Кейс 1. Как потерять 3 дня и 15% металла за один неверный выбор подрядчикаКомпания заказала элементы креплений для пожарных шкафов. Толщина — 2 мм, контур — сложный, с точной посадкой под винтовые соединения. Подрядчик обещал быстро, дёшево, уверенно. Результат: — допуски не выдержаны; — отверстия «уплыли» на 1,2 мм; — сборка невозможна без доработки. На доработку ушло 3 дня, пришлось вырезать часть заново. Перерасход — 15% от общего объёма металла. Это не считая нервов и сдвига сроков на объекте. Причина — экономия на подрядчике. У исполнителя не было ни ЧПУ, ни опыта работы с тонкостенной нержавейкой. Формально — «вырезали». По факту — загубили. Кейс 2. Точная резка + гибка = сборка за 4 часаДругой пример — заказ вентиляционных фланцев и переходников для техэтажа бизнес-центра. Заказчик отправил КД, в ответ получил не просто расчёт, а предложения по оптимизации: — чуть скорректировали контур под лист 1000×2000 мм — сократили отходы; — вместо 2 операций (резка + сверление) применили одну — лазерная резка нержавеющей стали с отверстиями сразу. Все элементы пришли уже выгнутыми и подписанными. Монтаж занял 4 часа. Без болгарки, без подгонки, без крика "кто делал эти детали?!". Ключ был не только в технологии, но и в подходе подрядчика: он думал, как сделать лучше, а не просто быстрее. Кейс 3. +7% маржи за счёт смены технологииУчастие в тендере на изготовление лотков для электрики. Изначально расчёт делался под плазменную резку нержавеющей стали. Но технолог предложил пересчитать под лазер. И вот почему: — меньше припусков, — чище кромка, — не нужно шлифовать. За счёт снижения трудозатрат на доработку и ускорения выпуска получилось сэкономить более 80 человеко-часов. Это позволило уменьшить себестоимость на 7% — и выиграть тендер. Интересно, что цена лазерной резки нержавеющей стали на этапе закупки казалась выше. Но если смотреть в целом — на цикл, а не на одну операцию — выигрыш очевиден. Правильная технология и подрядчик экономят больше, чем может показаться на этапе расчёта. Подрядчик как часть инженерной системыВ металлообработке случайных людей не бывает. Особенно когда речь идёт о резке нержавеющей стали в столичном регоне, где каждый тендер — это гонка не только по цене, но и по срокам, качеству и точности исполнения. Подрядчик в таких условиях — не просто человек с оборудованием, а часть вашей производственной логики. Или союзник, или источник проблем.
Ошибка в выборе технологии обходится дорого. Не всегда спасает даже корректная гидроабразивная резка нержавейки, если геометрия сложная, а сроки поджимают. Плазменная резка нержавейки подходит далеко не во всех случаях: перегрев, заусенцы, дополнительная обработка. Все эти «мелочи» легко превращаются в перерасход бюджета и срыв сдачи. Цена резки нержавейки — это не просто цифра за погонный метр. Это время монтажа. Это количество подгонки на объекте. Это довольный заказчик — или претензия на приемке. Поэтому, когда вы спрашиваете: «А стоимость резки нержавеющей стали у вас какая?» — важно понимать, за что вы платите. За линию, за цифру, или за спокойствие. И если у подрядчика есть современный станок для лазерной резки нержавейки, но при этом нет технической культуры — это не сработает. Запомните главное:
|